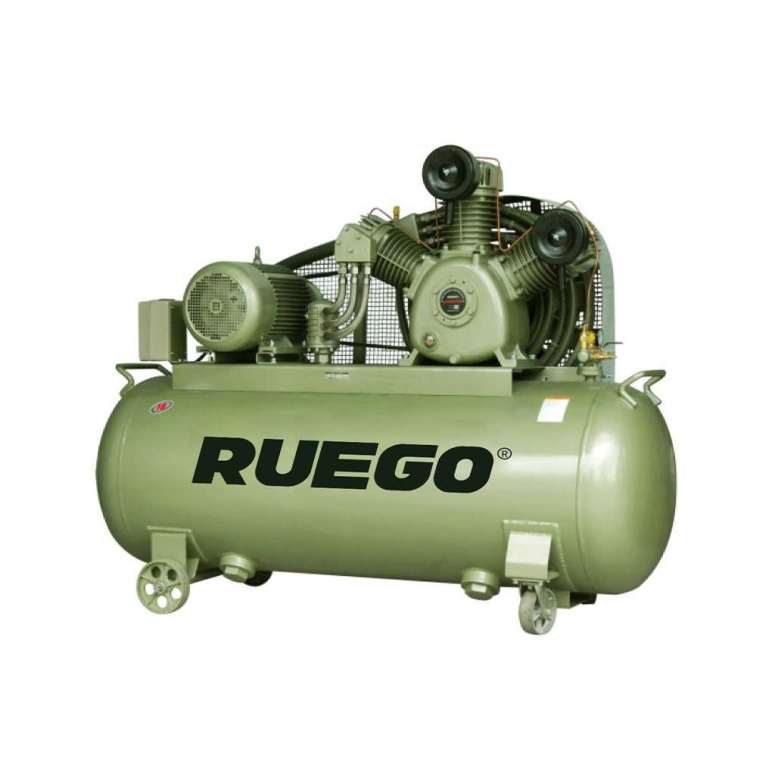
Современные выдувные машины и компрессоры – ключевое оборудование для производственных линий, где требуется стабильная подача воздуха или газа под заданным давлением и с нужной производительностью. От их характеристик зависят качество продукции, энергопотребление, уровень шума и надежность технологического процесса, поэтому грамотный подход к оценке параметров помогает избежать простоев и лишних затрат.
В статье рассмотрим основные достоинства различных решений, типовые области применения и критерии выбора: требуемый расход и давление, особенности режима работы, требования к чистоте воздуха, условия эксплуатации и сервисного обслуживания. Это позволит сопоставить варианты по эффективности и долговечности и подобрать оборудование, оптимальное по цене владения и задачам конкретного предприятия.
Что именно производит выдувная машина: узлы, цикл, выходные параметры
Выдувная машина производит полые изделия из термопластов – чаще всего ПЭТ-бутылки, канистры и техническую тару – путём формования заготовки с использованием сжатого воздуха. Итоговый продукт на выходе – геометрически стабильная ёмкость с заданными объёмом, толщинами стенок и качеством поверхности, пригодная для дальнейших операций (контроль, обрезка облоя, упаковка, транспортировка).
Ключевой “невидимый” результат работы оборудования – это воспроизводимый цикл формования, где параметры нагрева и давления согласованы с возможностями компрессора и пневмоконтуров. Поэтому выдувная машина фактически выпускает не только изделие как деталь, но и стабильный технологический режим, позволяющий получать серию изделий с одинаковыми характеристиками.
Узлы и цикл работы
Типовая выдувная линия включает узлы, каждый из которых влияет на форму и качество изделия: узел подачи заготовки (преформы или рукавной заготовки), нагрев (печь/зона нагрева), выдувной модуль (форма, штоки, клапаны), пневмосистема (фильтры, ресиверы, регуляторы, высоко- и низко-давленые контуры), а также охлаждение формы и узел съёма/транспорта. В зависимости от технологии (экструзионно-выдувная или инжекционно-выдувная/растяжно-выдувная) состав может отличаться, но логика остаётся общей: заготовка доводится до нужной вязкости, фиксируется в форме и раздувается до её стенок.
Цикл формования обычно выглядит так:
- Подготовка заготовки: подача и позиционирование преформы/рукава, контроль наличия и ориентации.
- Нагрев: равномерный прогрев до температуры формования, часто с зональным профилем (разные участки прогреваются по-разному для управления толщинами стенок).
- Фиксация в форме: закрытие формы, герметизация зоны выдува, при необходимости – ввод растяжного штока.
- Предвыдув и основной выдув: подача воздуха в несколько стадий (низкое давление для первичного расправления и высокое для точного прижатия к форме), формирование дна/плечиков и критических радиусов.
- Охлаждение и выдержка: отвод тепла через форму, стабилизация геометрии, сброс давления.
- Съём изделия: раскрытие формы, извлечение, возможная обрезка технологических хвостов/облоя и передача на контроль или упаковку.
Выходные параметры и что важно контролировать
Выход выдувной машины характеризуется набором параметров изделия и параметров цикла. По изделию контролируют: геометрию (высота, диаметр, овальность, точность горловины), массу, распределение толщин стенки, прочность (ударная, на сжатие/вакуум), герметичность и качество поверхности (глянец, отсутствие прожогов, складок, “апельсиновой корки”). Для тары под напитки и пищевые продукты критичны также стабильность горловины под укупорку и повторяемость объёма.
По процессу важны: время цикла, температурный профиль нагрева, давление и расход воздуха на стадиях предвыдува/основного выдува, скорость нарастания давления, стабильность пневмопитания (пульсации, просадки), качество воздуха (сухость, чистота), а также эффективность охлаждения формы. Именно эти параметры определяют, насколько “ровно” машина производит изделие: при недостатке воздуха или нестабильном давлении чаще возникают недодувы, локальные утонения стенки и деформации, а при неверном нагреве – помутнение, растяжки и ухудшение механических свойств.
- Изделие – заданная форма и свойства (масса, объём, толщины, герметичность).
- Цикл – повторяемая последовательность стадий с фиксируемыми параметрами времени, температуры и давления.
- Пневмонагрузка – требования к компрессору по давлению/расходу и качеству воздуха, напрямую влияющие на стабильность выпуска.