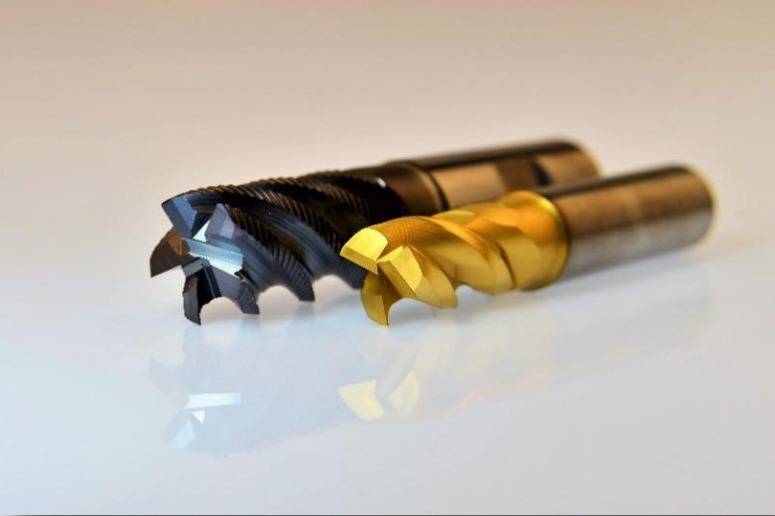
Сегодня торцевой фрез – это режущий инструмент для фрезерной обработки, предназначенный преимущественно для формирования плоских поверхностей и уступов за счёт работы торцевой части и периферийных кромок. Его конструкция обычно включает корпус с посадочным отверстием или хвостовиком и набор режущих пластин либо зубьев, которые снимают слой материала при вращении инструмента и подаче заготовки.
Суть применения заключается в получении высокой производительности и стабильного качества поверхности при обработке различных материалов – от конструкционных сталей до цветных сплавов. Благодаря распределению нагрузки между несколькими кромками инструмент обеспечивает равномерный съём припуска, помогает контролировать шероховатость и геометрию, а также позволяет подбирать режимы резания под конкретные задачи – черновое снятие или чистовую доводку.
Определение торцевой фрезы через схему режущих кромок
Торцевой фрез определяют как инструмент, у которого основная работа по формированию плоскости ведётся совокупностью режущих кромок, расположенных на торце и по периферии корпуса. В схеме режущих кромок ключевыми признаками выступают число зубьев, их шаг (равномерный или переменный), распределение нагрузки между торцевыми и периферийными участками, а также геометрия каждой кромки (передний и задний углы, угол в плане, радиус при вершине).
Через такую схему удобно выявлять «суть» инструмента: торцевая группа кромок обеспечивает чистовое формирование поверхности и устойчивость по высоте, а периферийные кромки помогают стабилизировать резание и участвуют в съёме припуска, особенно при боковом врезании и при наличии поперечной подачи. Поэтому описание торцевой фрезы через кромки – это не перечисление элементов, а указание того, как именно кромки совместно создают срез и как распределяется съём металла между зонами резания.
Схема кромок как «паспорт» режущего действия
Если рассматривать фрезу как систему кромок, то инструмент задаётся не только диаметром и посадкой, но и логикой резания: какая кромка первой вступает в контакт, как меняется толщина стружки по дуге зацепления, и как чередование зубьев влияет на виброустойчивость. Например, увеличение числа зубьев уплотняет контакт с материалом и уменьшает нагрузку на один зуб, а переменный шаг нарушает периодичность ударов и снижает склонность к резонансам.
- Торцевые кромки задают качество плоскости и работают по траектории, близкой к «сметанию» материала поперечными следами подачи.
- Периферийные кромки поддерживают направляющую функцию и формируют боковую составляющую съёма, особенно при широкой обработке.
- Вершинные участки (радиус, фаска) определяют характер перехода между следами зубьев и влияют на шероховатость и стойкость.
Траектория съёма металла как критерий понимания инструмента
Торцевой фрез можно также определить через траекторию съёма металла: каждый зуб описывает в заготовке путь, который является суммой вращательного движения фрезы и поступательного движения подачи. В результате образуются перекрывающиеся «дорожки» резания, а форма и стабильность этих дорожек зависят от схемы кромок, глубины резания и подачи на зуб.
С точки зрения траектории, съём металла при торцевом фрезеровании характеризуется периодическим входом и выходом зуба из материала, изменением толщины стружки по дуге контакта и повторяемостью следов на поверхности. Именно траектория объясняет практическую сущность инструмента: торцевой фрез предназначен для производительного формирования плоскостей за счёт многозубого резания, где каждый зуб снимает часть припуска, а общая траектория обеспечивает выравнивание микронеровностей при перекрытии следов.
- Вход зуба – формируется начальный контакт, где важно устойчивое врезание и отсутствие ударных перегрузок.
- Участок установившегося резания – основной объём съёма, толщина стружки меняется предсказуемо по дуге зацепления.
- Выход зуба – критичен для качества кромки детали и стойкости пластины, так как сопровождается размыканием контакта и возможными сколами при неправильном режиме.