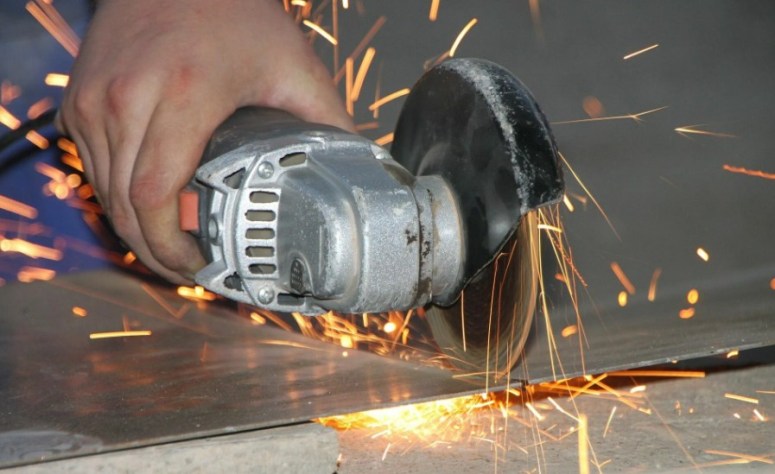
Резка листа в СПБ– ключевой этап подготовки металла к дальнейшей обработке и монтажу, от которого зависят точность размеров, качество кромки и скорость выполнения работ. В статье рассмотрим основные технологии резки (механическую, газовую, плазменную, лазерную), их особенности, преимущества и ограничения, а также критерии выбора метода под толщину, марку стали и требования к геометрии деталей.
Отдельное внимание уделим правилам безопасности, подготовке листа и разметке, допускам, контролю деформаций и типовым ошибкам, которые приводят к перерасходу материала и браку. Если требуется быстро получить детали по чертежу и с нужной точностью, можно заказать резку на laser78.ru, указав параметры листа, формат реза и требования к кромке.
Подбор метода по толщине, марке стали и требуемой точности
Выбор технологии резки стального листа начинается с сопоставления трех ключевых параметров: толщины заготовки, марки стали и допустимых отклонений по размеру и качеству кромки. Одна и та же толщина может резаться разными способами, но итог будет отличаться по шероховатости, зоне термического влияния, вероятности коробления и объему последующей механической доработки.
Практически важно заранее определить, что именно считается «точностью» в вашем изделии: только геометрия (размер и контур), или еще и требования к кромке (перпендикулярность, минимальная окалина/грат, отсутствие прижогов, сохранение свойств металла). Чем жестче требования к кромке и повторяемости, тем чаще выбор смещается в сторону лазерной, водоструйной резки или прецизионной плазмы, а при простых заготовках допустимы газокислородная резка или механическая рубка.
Толщина листа как отправная точка выбора
Для тонких листов при высокой требуемой точности обычно рассматривают лазерную резку: она дает узкий рез, хорошую повторяемость и позволяет получать сложный контур с минимальной последующей обработкой. Если недопустим нагрев или важно исключить термическое влияние на структуру металла, целесообразно выбирать водоструйную резку, особенно когда геометрия сложная и критична чистота кромки.
При средних толщинах часто конкурируют лазер и плазма. Плазменная резка обычно более производительна и экономична на типовых контурах, но при повышенных требованиях к точности и кромке лучше ориентироваться на высокоточную (HD) плазму либо лазер, если конфигурация деталей и бюджет это позволяют. Для больших толщин рациональным выбором может стать газокислородная резка, особенно для углеродистых сталей, когда важнее производительность и стоимость, чем чистовая кромка.
Учет марки стали и требуемой точности
Марка стали влияет на резку через теплопроводность, склонность к образованию окалины, риск трещинообразования и изменения свойств в зоне нагрева. Для низкоуглеродистых конструкционных сталей допустим широкий набор технологий: от лазера и плазмы до газокислородной резки. Для высокоуглеродистых и некоторых легированных сталей при термических методах возрастает риск изменения структуры и появления микротрещин, поэтому при жестких требованиях к свойствам и кромке чаще выбирают водоструйную резку или предусматривают последующую обработку (например, снятие припуска, термообработку по технологическому маршруту).
Если приоритет – максимальная точность и минимальная доводка, обычно ориентируются на лазерную резку (для подходящих толщин и задач) или водоструйную (когда критично отсутствие термического влияния). Если допустима технологическая кромка с последующей фрезеровкой/шлифовкой, можно выбирать более производительные варианты, например плазму или газокислородную резку, закладывая припуск под мехобработку. При выборе полезно фиксировать требования заранее:
- Точность контура и повторяемость партии (важно для сборки без подгонки).
- Качество кромки: перпендикулярность, шероховатость, минимальный грат/окалина.
- Ограничения по нагреву: допустима ли зона термического влияния и изменение свойств.
- Объем последующих операций: нужна ли мехобработка, удаление окалины, правка листа.
Итоговый подбор метода корректнее делать не «по одному параметру», а по связке: толщина > марка стали > требуемая точность и состояние кромки > допустимость нагрева > необходимость припуска. Такой подход снижает риск брака, лишней доводки и скрытых дефектов в зоне реза.