Почему при одном материале заготовки отверстия получаются разными по диаметру и качеству кромки? На результат влияют геометрия, покрытие и режим сверления — по отдельности и в сочетании.
Геометрия: ось, кромка и стружка
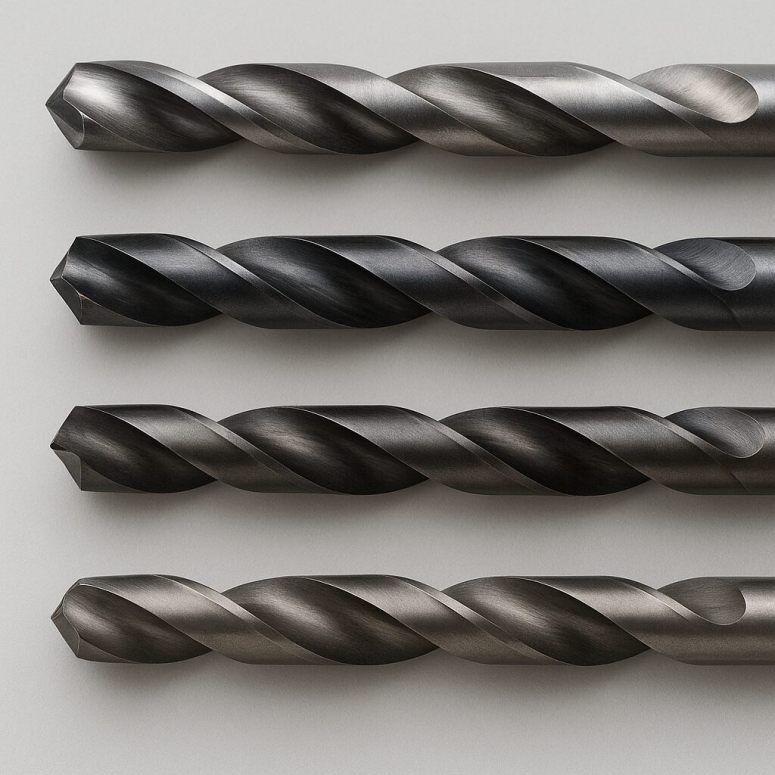
Форма сверла определяет, как оно врезается в металл, держит прямую линию и выводит стружку. Если спиральное сверло заточено правильно и симметрично, его не будет уводить в сторону, а отверстие не получится шире, чем нужно. Вот три главных фактора, от которых зависит качество сверления:
- Точная заточка кромок: обе стороны сверла должны быть абсолютно одинаковыми. Перекос — главная причина, почему сверло «гуляет», а отверстия выходят овальными.
- Перемычка на кончике: специальная подточка на самом носке помогает сверлу легче заходить в металл в самом начале. Но помните: никакая подточка не спасет, если сам станок люфтит, а деталь плохо закреплена.
- Спиральная канавка: это путь для выхода стружки. Она должна выходить абсолютно свободно. Если стружка забьется и спрессуется внутри, сверло мгновенно перегреется, заклинит или испортит стенки отверстия.
Форма кромки и канавки должна соответствовать материалу и глубине отверстия.
Покрытие: защита кромки и тепло
Покрытие снижает трение и защищает кромку от износа, но его эффект зависит от основы инструмента, качества нанесения и условий работы. Гладкий слой помогает отводить стружку, а слишком толстый может скруглить кромку и повысить усилие резания. Поэтому покрытие подбирают под материал заготовки.
Покрытие не компенсирует неверный режим: при плохом отводе тепла защитный слой разрушается быстрее. Его нужно оценивать только вместе с правильной заточкой инструмента и хорошим охлаждением.
Режим: тепло, подача и стабильность
Правильный режим работы — это баланс скорости, подачи и охлаждения. Если выжать из станка максимум, инструмент быстро сгорит, а деталь будет испорчена. Вот ключевые правила настройки:
- Не гонитесь за скоростью: слишком высокие обороты мгновенно перегревают металл.
- Не мельчите с подачей: если подача слишком слабая, инструмент будет просто тереться и скользить по детали, а не резать.
- Держите подачу стабильной: это уберет лишнюю вибрацию, а стружка будет ровная.
- Проверяйте жесткость: станок не должен люфтить, патрон — бить, а заготовка — шататься.
Если инструмент уводит в сторону, идет сильный перегрев или летит «неправильная» стружка, настраивайте параметры строго по очереди: сначала отрегулируйте подачу и охлаждение, и только потом меняйте скорость.