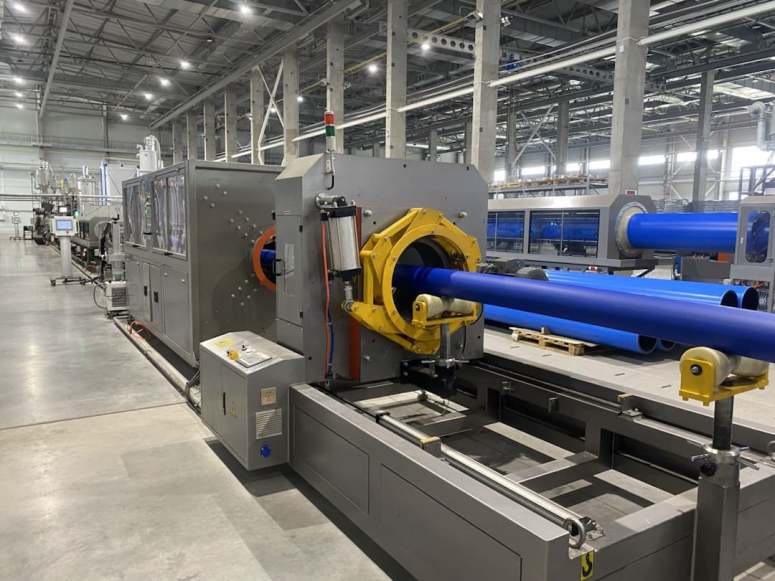
Экструзия листов из ПЭТ – это непрерывный технологический процесс формирования плоского полимерного полотна из расплава полиэтилентерефталата. Гранулы ПЭТ подаются в экструдер, где плавятся и гомогенизируются, после чего расплав продавливается через плоскощелевую фильеру и превращается в лист заданной ширины и толщины.
Суть метода заключается в точном управлении температурой, давлением и скоростью вытяжки, что определяет прозрачность, прочность и стабильность геометрии материала. Далее лист проходит стадию калибровки и охлаждения на валках, при необходимости подвергается ориентации и наматывается в рулон, обеспечивая стабильное Производство листов для последующей термоформовки и других применений.
Формирование расплава ПЭТ в лист внутри экструдера
В экструзии листов из ПЭТ гранулы сначала проходят сушку, после чего подаются в загрузочную зону экструдера. Внутри цилиндра материал захватывается витками шнека, уплотняется и последовательно переходит из твердого состояния в вязкотекучий расплав за счет сочетания внешнего нагрева зон цилиндра и внутреннего сдвигового разогрева при перемешивании.
По мере продвижения расплава по шнеку возрастает давление, а структура потока становится более однородной. На этом этапе важно сформировать стабильный по температуре и вязкости расплав, поскольку любые локальные перегревы, недоплавы или колебания давления позже проявятся как дефекты листа (полосы, неодинаковая толщина, помутнение), а также могут усилить деградацию полимера.
В зоне дозирования шнек работает как насос: он выравнивает подачу, поддерживает заданный расход и создает давление, необходимое для проталкивания расплава через фильтрационный пакет и далее в формующую оснастку. Часто перед фильерой расплав дополнительно проходит через статический смеситель, который улучшает распределение температуры и сглаживает следы неоднородности, сохраняя при этом контролируемое сопротивление потоку.
Ключевые процессы, обеспечивающие «переход» от расплава к листовой заготовке
- Пластикация: расплавление гранул и их переход в однородную вязкотекучую массу.
- Гомогенизация: выравнивание состава, температуры и вязкости по сечению потока.
- Создание давления: формирование устойчивого напора для прохождения узких каналов фильеры.
- Стабилизация расхода: снижение пульсаций подачи для равномерной толщины листа.
Формирование листа в щелевой фильере и на выходе
После экструдера расплав поступает в щелевую фильеру, где происходит переход от компактного потока в канале к широкой плоской струе. Внутри фильеры расплав распределяется по ширине через коллектор (распределительную полость), а затем выравнивается в тонком канале (так называемой «земле» фильеры), где задаются условия для равномерного течения и формирования стабильного профиля скорости.
Главная задача фильеры – обеспечить одинаковое гидравлическое сопротивление для всех участков по ширине, чтобы расход расплава на левом и правом краях был сопоставим с расходом в центре. Регулировка толщины листовой заготовки выполняется настройкой щели (например, через регулируемую губку), а также подбором режима: температуры расплава, давления перед фильерой и общей производительности линии. При этом чрезмерный градиент температуры или несимметрия потока приводят к поперечному «разбегу» толщины и нестабильности кромок.
На выходе из щели расплавная пленка быстро переходит в режим свободной струи и далее должна быть стабилизирована: важно удержать геометрию потока до контакта с охлаждающей поверхностью (обычно полированным валком). Равномерность листа закладывается именно на стадии течения в фильере, поэтому качество распределения по ширине и стабильность давления являются определяющими для получения листа без волн, утолщений по краям и полосчатости.