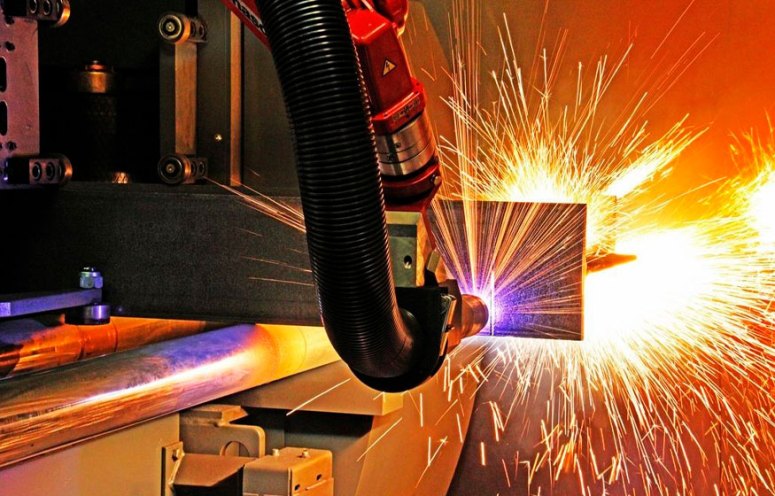
Плазменная резка применяется там, где важны скорость, точность и возможность работать с разными видами металлов: сталью, нержавеющей сталью, алюминием и другими сплавами. Метод востребован в металлообработке и машиностроении, при изготовлении деталей и узлов, в ремонтных производствах, на предприятиях энергетики и коммунального хозяйства, а также в сфере производства металлоконструкций для промышленного и гражданского строительства.
Широкое распространение технология получила в судостроении и вагоностроении, в изготовлении спецтехники и сельхозмашин, в производстве вентиляционных систем, ограждений и элементов инфраструктуры, а также в рекламной и дизайнерской индустрии для создания вывесок, декоративных панелей и арт-объектов. При выборе исполнителя заказчики часто сравнивают плазменная резка металла цена и доступные услуги плазменной резки металла, оценивая толщину материала, сложность контура и требования к точности кромки.
Заготовка листового проката для сварных металлоконструкций в промышленном производстве
Заготовка листового проката для сварных металлоконструкций в промышленном производстве начинается с выбора марки стали и толщины листа под расчетные нагрузки, условия эксплуатации и требования к свариваемости. На этом этапе важно обеспечить стабильность геометрии исходного материала, контролировать плоскостность и отсутствие критических дефектов, чтобы дальнейшие операции раскроя и сборки не приводили к накоплению погрешностей.
Ключевую роль в подготовке деталей играет плазменная резка металла Москва, позволяющая быстро получать контуры различной сложности и выполнять раскрой листов на элементы каркасов, опор, фланцев, косынок, ребер жесткости и закладных деталей. В сравнении с механической обработкой плазменный метод повышает производительность при работе с распространенными толщинами, облегчает обработку крупноформатных листов и способствует более гибкому планированию партии заготовок под серийные и мелкосерийные изделия.
Технологическая подготовка раскроя и требования к качеству кромок
В промышленной цепочке заготовки обычно применяются цифровые карты раскроя и ЧПУ-оборудование, что обеспечивает повторяемость размеров и сокращает отходы. Перед резкой выполняют разметку или загрузку управляющей программы, назначают перемычки (если требуется), подбирают режимы по толщине и марке стали, а затем организуют укладку и маркировку деталей для последующей сборки узлов и прихватки под сварку.
Чтобы сварные соединения получались стабильными, важно учитывать состояние кромки после резки: наличие грата, окалины, поверхностных наплывов, а также возможные отклонения по перпендикулярности реза. Для ответственных конструкций кромки зачищают, снимают фаски и обеспечивают требуемые зазоры под сварку, а также контролируют линейные размеры и диагонали деталей, чтобы в сборке не возникало перекосов.
- Точность геометрии: соблюдение размеров, прямолинейности, радиусов и отверстий под крепеж.
- Подготовка кромок: удаление окалины/грата, притупление, фаска или разделка под тип шва.
- Идентификация: маркировка деталей и комплектование по сборочным единицам для минимизации ошибок на постах сварки.
Дополнительно учитывают тепловое влияние резки на зону кромки: при необходимости корректируют режимы, выбирают оптимальную скорость и подачу газа, чтобы снизить деформации и сократить объем последующей правки. Это особенно важно при изготовлении рам, балок и щитовых элементов, где накопление деформаций приводит к усложнению сборки и росту времени на подгонку.